

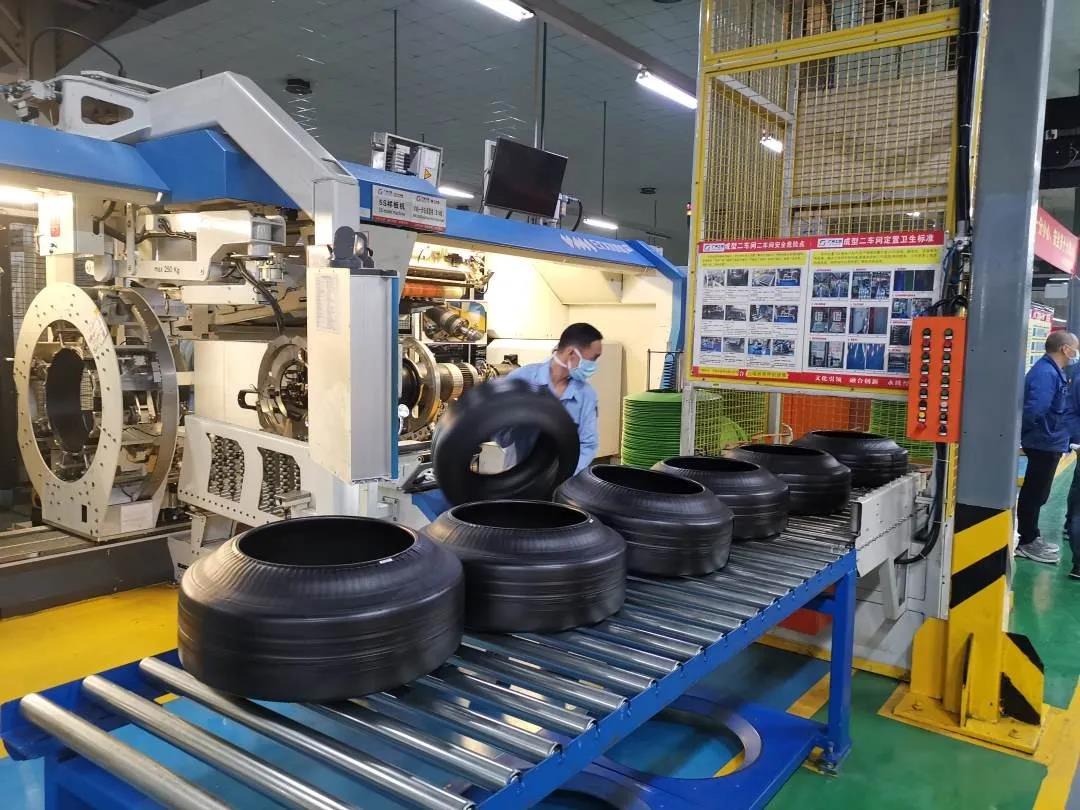
Sîstemên Veguhestinê yên Çêkirina Lastîkan
Lastîka kesk û lastîka qedandî nikarin bi heman awayî werin destgirtin
Kargehên lastîkan hilberînê winda dikin dema ku lastîkên kesk pir dirêj li bendê bimînin an berî hişkbûnê deform bibin, lastîkên qedandî di navbera makîneyên vekolînê de rêz bibin, an jî guhertina mezinahiyê hewceyê sererastkirinên dubare li seranserê konveyor, rêber û rêyên dabeşkirinê bike.
Bi gelemperî, herikîna materyalê ji van derbas dibe:
Çêkirina lastîkan → naskirin û hilanîna lastîkên kesk → saxkirin → sarkirin → vekolîn → rêzkirin û rêzkirin → depo
Continental avakirin, vulkanîzekirin û kontrola kalîteya dawîn wekî qonaxên cuda yên çêkirinê destnîşan dike. Lastîkên qedandî dikarin berî ku werin berdan depoyê, ji vekolîna dîtbarî, kontrolên tîrêjên X û yekrengiyê derbas bibin. Her qonax fonksiyonek konveyorê ya cûda hewce dike.
BERÎ Û PIŞTÎ QELIŞANDINÊ HERIKÊ KONTROL BIKE
Lastîka kesk hîn hêz û şeklê dawî yê ku di dema vulkanîzasyonê de çêbûye negirtiye. Ji ber vê yekê divê bi têkiliyek kontrolkirî, piştgiriyek stabîl û veguhastinên ku çerxa pêlavê, xêzik an dîwarê kêlekê xirab nakin, were tevgerandin.
Piştî saxkirinê, lastîk dikare bi awayekî xurttir were destgirtin, lê dîsa jî divê xet biparêze:
- mezinahiya lastîkan û nasnameya taybetmendiyê;
- oryantasyona rast li ser alavên ceribandinê;
- veqetandina lastîkên pejirandî, redkirî û ji nû ve xebitandinê;
- berî teftîşê berhevkirina kontrolkirî;
- rêkirina ber bi rêça rast a rêzkirin an hilanînê ve.
Rêzeya lastîkan û çerxa makîneyê dikarin pir cûda bibin. Yek ji platforma çêkirina lastîkên rêwiyan a heyî vedihewîneLastîkên 13–24 înç, qûtra lastîkên kesk heta900 mm, û demên çerxeya weşandî yên37 çirkeji bo yek avakirina 205/55R16 û42 çirkeji bo yek çêkirina 215/65R16. Dema guhertina mezinahiya wê ya diyarkirî heta8 an 18 deqîqe, li gorî guhertina pêwîst. Ev hejmarên taybetî yên makîneyê ne, lê ew nîşan didin çima kapasîteya konveyorê û rêjeya sererastkirinê divê li gorî matrîksa rastîn a lastîkan be ne li gorî yek mezinahiya nominal.
Di çerxek avakirinê ya 37-çirkeyan de, derketin bi qasî97 lastîkên kesk di saetekê deJi ber vê yekê, navbereke 10-deqîqeyî di xwarina hişkkirinê de dikare bi qasî16 lastîkpêdivî bi hilanîna kontrolkirî an ji nû ve rêkirinê heye. Divê rêbaza hilanînê nasnameya lastîkan biparêze û zirarê nede berhemên saxlem.
ÇARESERIYÊN VEGUHASTINÊ LI SER KANSAYÊ LASTÎKAN
CSTRANS dikare van mîheng bike:
- konveyorên kemerî ji bo veguhestina lastîkên kesk û piştgiriya kontrolkirî;
- beşên di navbera avakirin, depo û saxkirinê de hilînin, bizivirînin û veguhezînin;
- konveyorên rîler ji bo lastîkên saxlem û hilgirên hişk;
- herêmên kombûnê berî sarkirin û vekolînê;
- navrûyên şopandina barkod an RFID;
- rêça ji bo ceribandina dîtbarî, X-ray û yekrengiyê;
- ji bo lastîkên pejirandî, ji nû ve çêkirin û redkirî rêzkirin;
- konveyorên spiral an bilindahî li cihê ku qada erdê bi sînor e.
Kontrola yekrengiyê dikare rijandin, qulbûn û çalan bipîve, ji ber vê yekê divê konveyor her lastîk bi rêkûpêk bêyî ku nasname an arastekirina xwe winda bike, radestî stasyona ceribandinê bike.
CSTRANS pergalê ji qûtra lastîkan, firehî, giranî, rewşa kesk an saxlem, çerxên makîneyê, matrîsa guheztinê, xalên têkiliyê yên destûrdar û mîqdara hilanînê ya pêwîst pîvan dike. Encam herikîna lastîkan a kontrolkirî ye - ne tenê xêzek kemer an jî çerxek di navbera makîneyan de.


